8 Kapitel9 Seiten als PDFMit Praxisbeispielen und Lösungen
Kapitel 01
Was macht eine CNC?
Die Steuerung setzt ein Programm in kontrollierte Maschinenbewegungen um.
Verstehen
CNC bedeutet Computerized Numerical Control. Das Programm beschreibt unter anderem Bewegungen und Bearbeitungsfunktionen. Die Steuerung berechnet daraus Sollbewegungen für die Maschinenachsen. Antriebe, Wegmesssysteme, Mechanik und Maschinenfunktionen arbeiten dabei zusammen.
Die SPS innerhalb einer Werkzeugmaschine übernimmt viele Ablauf- und Hilfsfunktionen, während die CNC die numerische Bahnsteuerung verantwortet. Eine schön gezeichnete Kontur ist noch kein vollständiger sicherer Maschinenablauf.
Ein Programm benötigt Kontext: Maschinentyp, Steuerungsdialekt, Werkzeug, Nullpunkt, Werkstück und Spannung. G- und M-Befehle sind nicht über alle Steuerungen und Maschinen identisch.
Teil
Aufgabe
Programm
Beschreibt gewünschte Bewegungen und Funktionen
CNC-Steuerung
Interpretiert Befehle und berechnet Bewegungen
Antrieb / Achse
Setzt Sollbewegung mechanisch um
Wegmessung
Liefert Positionsinformation
Maschinenlogik
Koordiniert z. B. Spann-/Hilfsfunktionen
Aus der Praxis
Ein Fräsprogramm kann geometrisch korrekt sein und trotzdem mit einer Spannpratze kollidieren. Der real verfügbare Arbeitsraum gehört zur Planung.
Typischer Fehler
Ein Programm aus dem Internet unverändert ausführen. Nullpunkte, Werkzeugdaten, Befehle und Maschinenfunktionen können abweichen.
Jetzt du
Warum reicht ein korrekter G1-Satz allein nicht zum sicheren Bearbeiten?
Lösung mit Erklärung
Er beschreibt nur eine Bewegung im geltenden Kontext. Werkzeug, Koordinaten, Vorschubmodus, Freiraum und Maschinenzustand müssen ebenfalls stimmen.
Kapitel 02
Koordinaten und Achsen verstehen
Eine Position hat nur mit einem Bezugssystem eine eindeutige Bedeutung.
Verstehen
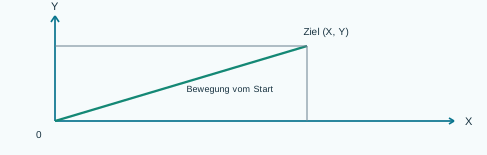
Bei einer üblichen kartesischen Fräsdarstellung beschreiben X und Y die Ebene, Z die Richtung entlang der Werkzeug-/Spindelachse. Die konkrete positive Richtung und Maschinenkinematik sind an der Maschine zu prüfen. Beim Drehen kann X je nach Einstellung als Durchmesserwert interpretiert werden.
Absolut bedeutet: Die Zielkoordinate bezieht sich auf den aktiven Nullpunkt. Inkremental bedeutet: Angegeben wird eine Änderung gegenüber der aktuellen Position. In vielen Dialekten wählen G90 und G91 diese Modi. Die Bedeutung muss im jeweiligen System bestätigt werden.
Koordinaten sind keine fertigen Schnittwerte. Dieselbe Strecke kann im Eilgang oder mit einem Bearbeitungsvorschub gefahren werden.
Start / Angabe
Absolut gedacht
Inkremental gedacht
Start X = 10; Angabe X20
Ziel X = 20
Änderung +20 → Ziel X = 30
Danach Angabe X5
Ziel X = 5
Weitere Änderung +5
Negative Angabe
Ziel auf negativer Seite des Nullpunkts
Bewegung in negativer Richtung
Aus der Praxis
Von X10 nach X30 beträgt der Weg +20. Absolut wird X30 angegeben; inkremental X20. Diese beiden Angaben sind nur bei diesem Startpunkt gleichwertig.
Typischer Fehler
Das Vorzeichen mit einer absoluten Maschinenrichtung verwechseln. Es gehört zum aktiven Koordinatensystem und der betreffenden Achse.
Jetzt du
Du stehst bei X = 12. Im Inkrementalmodus folgt der Satz X-5 (Änderung um −5). Wo endet die Bewegung?
Lösung mit Erklärung
Bei X = 7. Die Änderung −5 wird zur aktuellen Position 12 addiert.
Kapitel 03
Maschinennullpunkt und Werkstücknullpunkt
Die Steuerung muss wissen, wo Programmkoordinaten im realen Arbeitsraum liegen.
Verstehen
Der Maschinennullpunkt gehört zum Maschinenkoordinatensystem. Ein Referenzieren stellt je nach Messsystem und Maschine einen definierten Positionsbezug her. Das ist nicht dasselbe wie das Festlegen des Werkstücknullpunkts.
Der Werkstücknullpunkt wird passend zu Zeichnung, Spannung und Bearbeitung definiert. Häufig stehen mehrere Werkstückkoordinatensysteme zur Verfügung, etwa G54 und weitere in gängigen Dialekten. Ihre gespeicherten Werte verschieben den Bezug zwischen Werkstück und Maschine.
Auch Werkzeuglänge und Werkzeugradius beeinflussen die tatsächliche Lage der Schneide. Ein korrekter Werkstücknullpunkt gleicht falsche Werkzeugdaten nicht aus.
Bezug / Wert
Wofür er benötigt wird
Maschinenkoordinaten
Eindeutige Position im Maschinenraum
Werkstückkoordinaten
Programmieren bezogen auf das Werkstück
Werkstückverschiebung
Verknüpft beide Bezugssysteme
Werkzeuglänge
Berücksichtigt den Abstand vom Werkzeugträger-Bezugspunkt (Spindel) bis zur Werkzeugspitze
Werkzeugradius
Berücksichtigt seitlichen Schneidenabstand
Aus der Praxis
Bei zwei gleichen Werkstücken an unterschiedlichen Spannstellen kann dasselbe Konturprinzip mit unterschiedlichen Werkstückbezügen verwendet werden. Jede Spannstelle muss korrekt eingerichtet und geprüft sein.
Typischer Fehler
Werkzeuglängenkorrektur und Werkstück-Z-Wert gegeneinander „zurechtbiegen“, ohne die Ursache zu kennen. Dadurch wird das Programm schwer nachvollziehbar.
Jetzt du
Warum kann eine korrekt programmierte Z-Tiefe trotzdem zu tief schneiden?
Lösung mit Erklärung
Ein falscher Werkstückbezug, eine falsche Werkzeuglänge oder ein falscher Korrekturaufruf kann die reale Werkzeugspitze an eine andere Position führen.
Kapitel 04
Modale Befehle: der Zustand bleibt
Viele CNC-Befehle wirken weiter, bis ein anderer Befehl sie ersetzt.
Verstehen
Ein modaler Befehl bleibt aktiv. Wird beispielsweise die lineare Interpolation G1 gewählt, können folgende Koordinatensätze in dieser Bewegungsart ausgeführt werden, auch wenn der Befehl nicht erneut im Satz steht. Andere Befehle wirken nur für einen Satz oder eine bestimmte Aktion.
Vor dem Lesen eines Satzes musst du daher den aktiven Zustand kennen: Einheit, Ebene, Absolut/Inkremental, Vorschubmodus, Werkstückkoordinaten und Korrekturen. Gleicher Text kann bei anderem Zustand anders wirken.
Die genaue Zuordnung zu Modalgruppen und Reset-Zuständen ist steuerungsabhängig. Ein sauberer Programmstart setzt die benötigten Zustände ausdrücklich.
Befehlsfamilie, häufige Beispiele
Bedeutung
G20 / G21
Zoll / Millimeter in vielen Dialekten
G90 / G91
Absolute / inkrementale Koordinaten
G0 / G1
Eilgang / lineare Vorschubbewegung
G17 / G18 / G19
Bearbeitungsebene
G94 / G95
Vorschub pro Minute / pro Umdrehung in vielen Systemen
Aus der Praxis
Nach G91 bleibt inkrementales Programmieren in vielen Systemen aktiv. Ein späteres X100 bedeutet dann eine Änderung um 100 und nicht automatisch die Position X100.
Typischer Fehler
Annehmen, dass ein Programm mit den Zuständen der letzten erfolgreichen Ausführung startet. Vorgeschichte und Steuerungszustand können sich unterscheiden.
Jetzt du
Warum können einzelne herauskopierte Programmsätze gefährlich missverstanden werden?
Lösung mit Erklärung
Weil ihnen der zuvor gesetzte modale Zustand fehlt. Für ihre Bedeutung braucht man den Kontext und den konkreten Steuerungsdialekt.
Kapitel 05
G0, G1 und Kreisbewegungen
Schnell positionieren und kontrolliert bearbeiten sind unterschiedliche Aufgaben.
Verstehen
G0 bezeichnet in vielen Steuerungen eine Eilgangbewegung. Der tatsächliche Bahnverlauf bei mehreren Achsen ist nicht pauschal als sichere Gerade anzunehmen. G1 beschreibt eine lineare Bewegung mit dem geltenden Vorschub. Freifahren und Zustellen sollten so geplant werden, dass Werkstück und Spannmittel sicher frei bleiben.
G2 / G3 beschreiben häufig Kreisbewegungen im bzw. gegen den Uhrzeigersinn in der aktiven Ebene – mit Blick von der positiven Seite der Achse, die senkrecht auf der aktiven Ebene steht (bei G17 also von oben, +Z zeigt zu dir). Neben dem Endpunkt wird eine Kreisbeschreibung benötigt, etwa über Mittelpunktangaben oder Radius. Syntax und Interpretation unterscheiden sich.
Bei Kreisbewegungen beeinflussen Ebene, Richtung, Radiuszeichen und Mittelpunktmodus das Ergebnis. Eine grafische Simulation ist besonders hilfreich, ersetzt aber nicht die Einrichtungskontrolle.
Bewegung
Ziel
Wichtige Frage
Eilgang
Position ohne beabsichtigten Schnitt erreichen
Ist der gesamte Weg frei?
Lineare Vorschubbewegung
Gerade Werkzeugbahn bearbeiten
Sind F, Werkzeug und Eingriff passend?
Kreisbewegung
Bogen/Kreis bearbeiten
Sind Ebene und Kreisdaten eindeutig?
Aus der Praxis
Ein sicher geplanter Anfahrweg kann zunächst eine freie Z-Höhe herstellen und danach die XY-Position anfahren. Welche Reihenfolge und Höhe geeignet sind, ergibt sich aus der konkreten Aufspannung.
Typischer Fehler
Nur Endpunkte auf Kollision prüfen. Auch zwischen den Punkten kann das Werkzeug, der Halter oder die Spindel mit einem Hindernis kollidieren.
Jetzt du
Warum darf man einen G0-Weg durch das Rohteil nicht einfach als schnellere Bearbeitung betrachten?
Lösung mit Erklärung
Eilgang ist keine dafür abgestimmte Schnittbewegung. Werkzeug und Maschine können überlastet werden; die Bewegung muss im freigegebenen Raum liegen.
Kapitel 06
Werkzeug und Vorschub gehören zusammen
Die Steuerung kennt nur die eingetragenen Daten – nicht automatisch das tatsächlich eingespannte Werkzeug.
Verstehen
Werkzeugnummer, Geometrie und Verschleißkorrektur müssen zum realen Werkzeug passen. Die Bezeichnungen und Speicherplätze unterscheiden sich je nach Steuerung. Ein Werkzeugaufruf allein garantiert nicht, dass die passende Längen- oder Radiuskorrektur aktiv ist.
Radiuskorrektur kann die Werkzeugmittelpunktbahn gegenüber einer programmierten Kontur versetzen. An- und Abfahrwege müssen zur verwendeten Korrektur passen. G41/G42 sind typische Befehle, ihre korrekte Verwendung ist jedoch steuerungsabhängig.
Drehzahl S und Vorschub F sind ohne Einheit und Modus unvollständig. Beim Fräsen können n, z und f_z zur Vorschubgeschwindigkeit führen; beim Drehen unterscheiden sich Vorschub pro Umdrehung und pro Minute.
Kontrolle
Warum sie wichtig ist
Reales Werkzeug und Nummer
Verhindert Verwechslung
Länge / Radius
Bestimmt die tatsächliche Schneidenlage
Schneidstoff und Zustand
Beeinflusst zulässige Bearbeitung
S, F und aktiver Modus
Bestimmt Schnitt- und Vorschubverhältnisse
Halter / Auskragung
Beeinflusst Kollision und Stabilität
Aus der Praxis
Ein längeres Ersatzwerkzeug ohne aktualisierte Längendaten kann bei derselben Z-Koordinate tiefer stehen. Deshalb gehört jeder Werkzeugwechsel in den vorgesehenen Kontrollablauf.
Typischer Fehler
Eine Maßabweichung immer sofort über Werkzeugverschleiß korrigieren. Erst prüfen, ob Bezug, Werkzeugdaten, Temperatur oder Messung die Ursache sind.
Jetzt du
Welche Information fehlt bei „F200“?
Lösung mit Erklärung
Mindestens der geltende Vorschubmodus und die Einheit. 200 mm/min ist etwas anderes als ein Vorschub pro Umdrehung; die konkrete Interpretation folgt der Steuerung.
Kapitel 07
Ein kleines Programm lesen
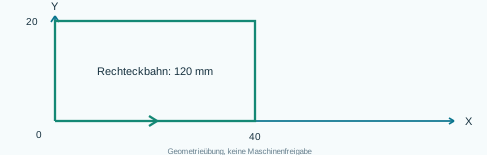
Dieses Beispiel verfolgt nur eine Bahn im XY-Lernmodell; es ist kein ausführbares Fertigungsprogramm.
Verstehen
Annahme: Das Lernmodell arbeitet in Millimetern, absolut und mit Vorschub pro Minute. Startpunkt ist X0 Y0 in einer freien Ebene. Das Werkzeug wird hier als Punkt dargestellt. Werkzeugradius, Z-Zustellung, Spindel, Aufspannung und Maschinenfunktionen sind bewusst nicht Teil dieser Geometrieübung.
In vielen Dialekten könnte die Zustandswahl G21 G90 G94 heißen. Ob diese Schreibweise in einem Satz zulässig ist und was nach einem Reset gilt, steht im Steuerungshandbuch. Die folgende Tabelle beschreibt die geometrische Wirkung unabhängig vom tatsächlichen Maschinenstart.
Satz im Lernmodell
Zielpunkt
Bewegung
G1 X40 Y0 F200
(40, 0)
40 mm nach rechts
X40 Y20
(40, 20)
20 mm nach oben
X0 Y20
(0, 20)
40 mm nach links
X0 Y0
(0, 0)
20 mm nach unten
Aus der Praxis
Die vier Geraden bilden ein Rechteck. Der Weg beträgt 40 + 20 + 40 + 20 = 120 mm. Bei ideal konstanten 200 mm/min wären das 0,6 min = 36 s; reale Beschleunigungen und Nebenzeiten fehlen.
Typischer Fehler
Die Modellzeit als tatsächliche Zykluszeit übernehmen oder die Tabelle an einer Maschine ausführen. Es fehlen wesentliche Einricht-, Werkzeug- und Sicherheitsangaben.
Jetzt du
Wo endet dieselbe Folge, wenn alle X/Y-Angaben inkremental als Änderungen gelesen werden?
Lösung mit Erklärung
Die Änderungen addieren sich: X = 40 + 40 + 0 + 0 = 80; Y = 0 + 20 + 20 + 0 = 40. Das zeigt, wie stark der Koordinatenmodus die Bedeutung verändert.
Kapitel 08
Vor der Ausführung systematisch prüfen
Die Simulation prüft die geplante Bahn; die Einrichtung prüft die Realität.
Verstehen
Beginne mit der Frage, ob Programm und Maschine zusammenpassen. Prüfe Einheit, aktive Ebene, Koordinatenmodus, Nullpunkte, Werkzeuge und Korrekturen. Betrachte anschließend alle Bewegungen einschließlich Zustellung, Rückzug und Werkzeugwechselbereich.
Eine Simulation kann Konturfehler sichtbar machen. Ob Halter und Spannmittel vollständig berücksichtigt werden, hängt vom Modell ab. Ein Kollisionshinweis ist nur so gut wie die hinterlegten Geometriedaten.
Einrichten, kontrollierter Probelauf und Bearbeitungsfreigabe folgen den betrieblichen und maschinenspezifischen Abläufen. Schutzeinrichtungen bleiben wirksam; Lernbeispiele sind keine Maschinenfreigabe.
Prüfpunkt
Leitfrage
Programm
Richtige Version und richtiger Dialekt?
Bezüge
Nullpunkt und Werkzeugdaten geprüft?
Werkstück
Rohteil, Lage und Spannung passend?
Bahn
Auch Halter, Spindel und Spannmittel frei?
Parameter
Schnittwerte, Einheiten und Modi passend?
Erstteil
Welche Merkmale werden wann geprüft?
Aus der Praxis
Nach einem Programmwechsel wird die richtige Datei angezeigt, aber ein alter Werkstückbezug ist noch aktiv. Eine vollständige Startkontrolle erkennt diese Kombination, bevor ein Teil beschädigt wird.
Typischer Fehler
„Das Programm lief gestern“ als Ersatz für Prüfung verwenden. Werkzeug, Aufspannung, Daten oder Rohmaterial können inzwischen anders sein.
Jetzt du
Warum ist das erste Gutteil noch kein Beweis für eine dauerhaft stabile Serie?
Lösung mit Erklärung
Werkzeugverschleiß, Wärmegang, Streuung und Spannbedingungen wirken im Verlauf. Deshalb braucht es geeignete Folgeprüfungen und Reaktionsregeln.